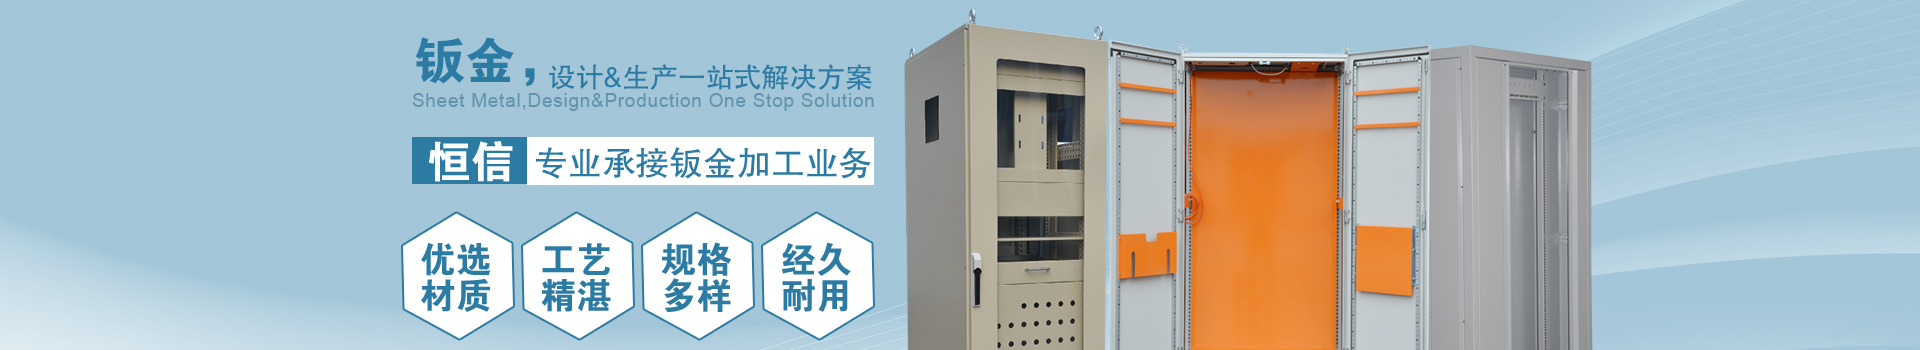
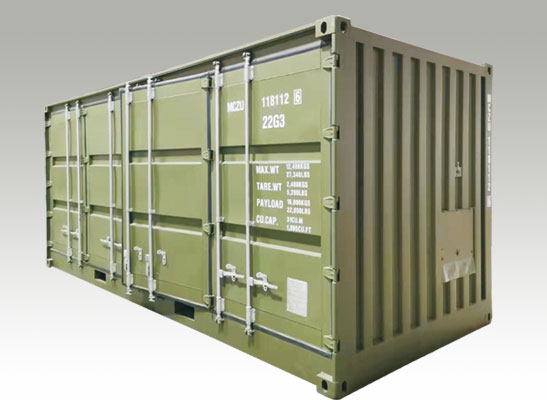
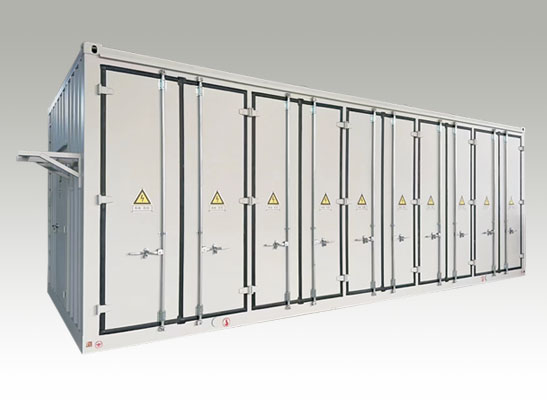
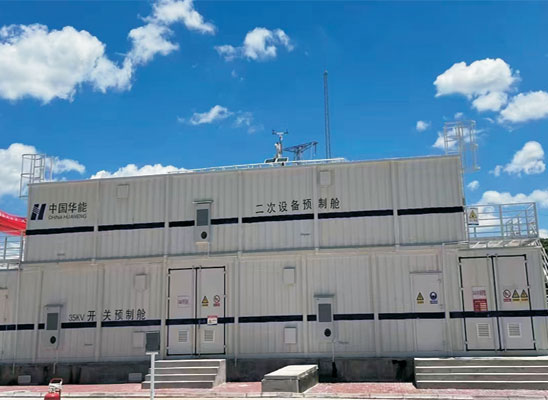
钣金机箱的加工,是一场依托扎实基础工艺的精密实践,下料、折弯、拉伸、成型及焊接等工序,共同构建起产品成型的核心脉络。下料环节需精准把控材料尺寸,确保每一块板材都能契合后续加工需求;折弯时,要依据设计参数细致调整角度与力度,让板材平稳呈现预设形态;拉伸与成型阶段,则需兼顾材料的延展特性,通过规范操作让部件逐步具备规整的结构轮廓;焊接作为衔接关键,更注重手法的稳定,保障各部件连接的牢固与规整。
钣金机箱机柜加工的制造需严格遵循各环节工艺要求,保障产品品质。
[下料]:涵盖普冲、数冲、剪床开料、激光切割、风割等方式,不同方法工艺特性各异。当前钣金下料主要采用数冲与激光切割,适配不同加工需求。
[折弯]:材料弯曲时,圆角区外层受拉伸、内层受压缩。厚度固定时,内圆角半径越小,拉伸与压缩变形越显著;外层拉伸应力超材料强度,易出现裂缝、折断。因此,弯曲零件结构设计需规避过小弯曲圆角半径。
[拉伸]:拉伸件底部与直壁圆角半径需大于板厚(r1≥t),为保障拉伸顺畅,通常取r1=(3~5)t,大圆角半径不超过板厚8倍(r1≤8t)。因各处应力差异,拉伸后材料厚度有变化,底部位置厚度不变,底部圆角处变薄,顶部近凸缘处及矩形拉伸件四周圆角处变厚。
[成型]:板状金属零件压筋可增强结构刚性;百叶窗用于罩壳、机壳通风散热,成型时凸模刃口切开材料,其余部分拉伸变形,形成开口起伏形状。
[焊接]:包含电弧焊、电渣焊、气焊等多种方法,钣金产品焊接以电弧焊、气焊为主。电弧焊灵活机动、适用广,可全位置焊接,设备简单耐用、维护成本低。
钣金机箱机柜的制造,是对各环节工艺要求有着严苛的遵循准则。从原材料的甄选,到每一道工序的推进,都需紧扣既定的工艺标准。在加工过程中,工作人员需对每个步骤进行细致把控,无论是板材的切割精度,还是部件的组装契合度,都容不得丝毫疏漏。每一个环节的严谨执行,都是为了筑牢产品的品质根基。
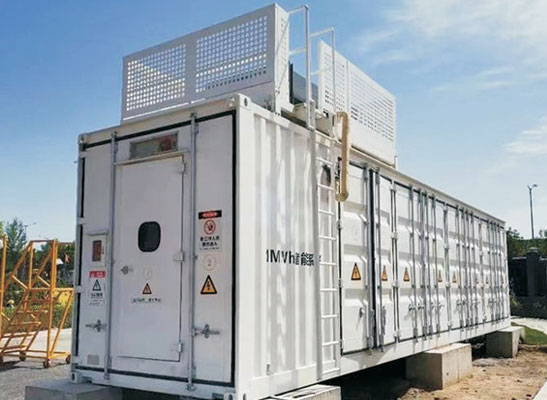
正是这份对工艺要求的执着坚守,让通讯机柜在实际应用中能够保持稳定可靠的状态。各环节工艺环环相扣,既保障了钣金机箱的结构强度,也让通讯机柜的功能性得以良好展现。从基础工艺的落地,到全流程的精细管控,每一步都凝聚着对品质的用心,能让每一件成品都能契合使用需求,为相关领域的稳定运行提供坚实支撑。